Aktualizowane dnia 3 lipca, 2026 by Redakcja Hmag
Dobór pasa bezkońcowego rzadko sprowadza się do prostego pytania o wymiar. W praktyce liczy się materiał obrabiany, typ maszyny, oczekiwany efekt wykończenia, prędkość pracy, nacisk oraz to, czy proces ma być szybki, precyzyjny, czy możliwie powtarzalny. Źle dobrany pas może zużywać się zbyt szybko, przegrzewać powierzchnię, zostawiać nierówne ślady albo wydłużać czas obróbki. Dobrze dobrany pozwala pracować stabilnie, przewidywalnie i bez nerwowego wymieniania narzędzia co kilka minut.
Właśnie dlatego wybór pasa warto potraktować jak decyzję technologiczną, a nie zakup „na oko”. Poniżej znajdziesz praktyczne wskazówki, które pomogą dobrać pas bezkońcowy do konkretnego zastosowania – od szlifowania metalu, przez obróbkę drewna, aż po wykańczanie tworzyw i stali nierdzewnej.
Czym właściwie jest pas bezkońcowy?
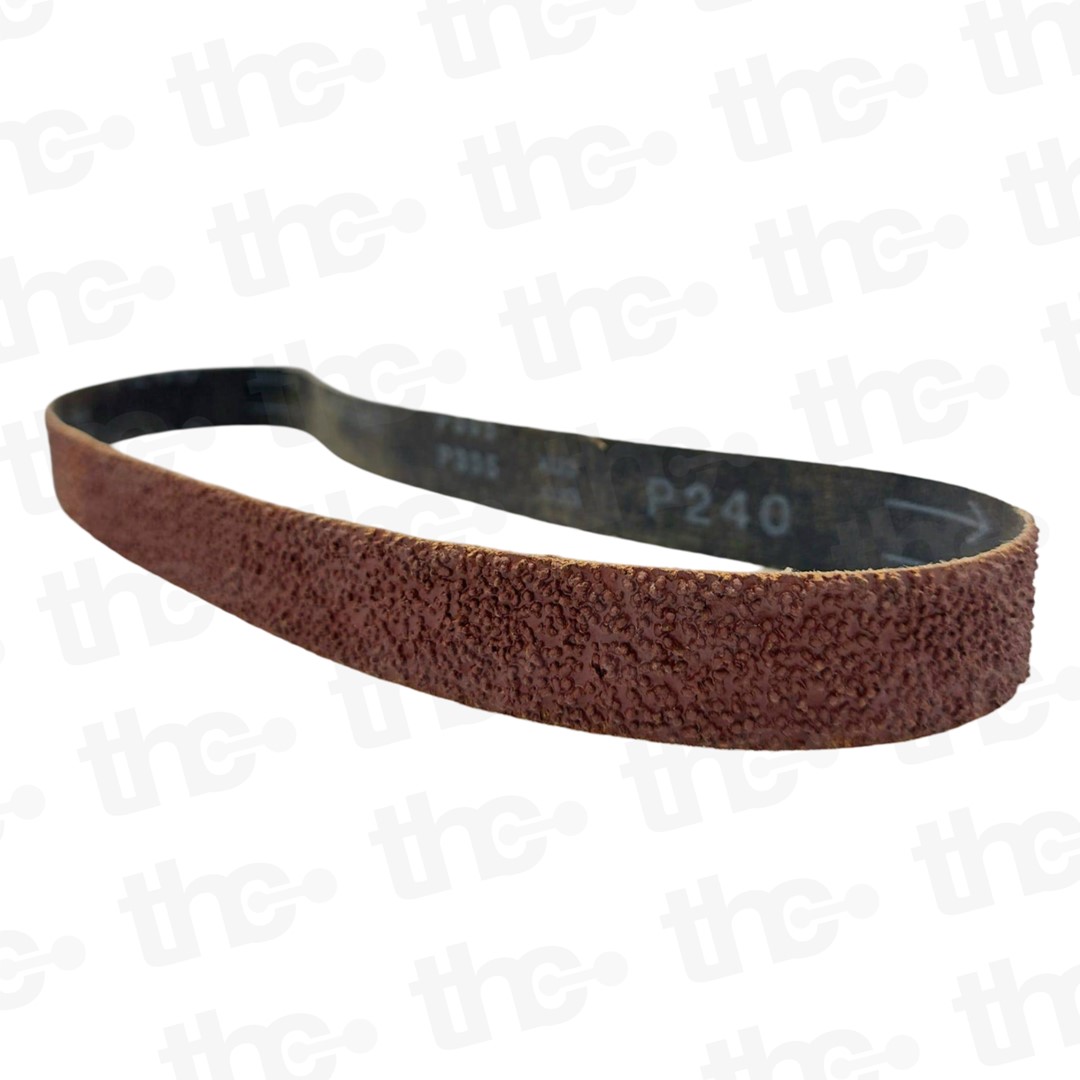
Pas bezkońcowy to zamknięta taśma ścierna stosowana w szlifierkach taśmowych, agregatach przemysłowych, centrach obróbczych i stanowiskach ręcznych. Jego zadaniem jest usuwanie naddatku materiału, wyrównywanie powierzchni, gratowanie, satynowanie albo przygotowanie elementu do dalszej obróbki, na przykład malowania, lakierowania lub polerowania.
Nazwa „bezkońcowy” oznacza, że pas tworzy pętlę. Miejsce łączenia musi być wykonane tak, aby nie powodowało uderzeń, nierównej pracy ani przedwczesnego pękania. W produkcji przemysłowej ma to ogromne znaczenie, bo nawet drobna nierówność może odbić się na jakości detalu.
Najważniejsze elementy pasa to:
- ziarno ścierne, które odpowiada za skrawanie materiału,
- podłoże, czyli nośnik z papieru, płótna, włókniny lub kombinacji materiałów,
- spoiwo utrzymujące ziarno na podłożu,
- typ nasypu, decydujący o tym, jak gęsto rozmieszczone jest ziarno,
- jakość i rodzaj łączenia.
Każdy z tych parametrów wpływa na pracę pasa. Nie istnieje jeden uniwersalny wariant, który dobrze sprawdzi się przy każdej powierzchni.
Od czego zacząć dobór pasa bezkońcowego?
Najpierw trzeba określić, co dokładnie ma robić pas. Innego materiału ściernego wymaga agresywne zbieranie spoin, innego delikatne matowienie stali nierdzewnej, a jeszcze innego kalibrowanie drewna przed lakierowaniem. Błąd na tym etapie najczęściej kończy się frustracją: pas się zapycha, przegrzewa albo nie daje oczekiwanego efektu.
Przed zakupem warto odpowiedzieć sobie na kilka pytań:
- jaki materiał będzie obrabiany,
- czy praca ma polegać na zgrubnym szlifowaniu, czy wykończeniu,
- jaki efekt powierzchni jest wymagany,
- czy obróbka będzie ręczna, półautomatyczna, czy przemysłowa,
- z jaką prędkością pracuje maszyna,
- czy materiał ma tendencję do przegrzewania lub zapychania pasa,
- jak często pas będzie używany.
Te informacje są ważniejsze niż sama cena. Tani pas, który zużywa się po krótkim czasie albo niszczy powierzchnię, w ostatecznym rozliczeniu bywa droższy niż produkt lepiej dobrany do zadania.
Dobór ziarna ściernego do materiału
Rodzaj ziarna decyduje o tym, jak pas zachowuje się podczas pracy. W zastosowaniach przemysłowych najczęściej spotyka się elektrokorund, cyrkon, węglik krzemu oraz ziarno ceramiczne. Każde z nich ma inne właściwości.
Elektrokorund dobrze sprawdza się przy drewnie, stali konstrukcyjnej i typowych pracach warsztatowych. Jest uniwersalny, przewidywalny i stosunkowo ekonomiczny. Nie zawsze będzie jednak najlepszym wyborem przy dużych naciskach lub wymagającej obróbce metalu.
Cyrkon jest bardziej agresywny i odporny na obciążenia. Warto rozważyć go przy szlifowaniu stali, usuwaniu spoin, gratowaniu i pracy tam, gdzie pas ma szybko zbierać materiał. Dobrze znosi większy nacisk, dlatego często wybiera się go do cięższych zastosowań.
Ziarno ceramiczne pracuje najwydajniej w warunkach, w których pojawia się wysoka temperatura i duże obciążenie. Jego struktura odnawia się podczas pracy, dzięki czemu pas dłużej zachowuje zdolność skrawania. To dobry wybór do stali nierdzewnej, twardych stopów i produkcji seryjnej.
Węglik krzemu jest ostry i kruchy, dlatego dobrze sprawdza się przy tworzywach, szkle, kamieniu, gumie, lakierach i niektórych metalach nieżelaznych. Daje czyste wykończenie, ale przy ciężkim szlifowaniu stali może zużywać się zbyt szybko.
Granulacja pasa a efekt obróbki
Granulacja określa wielkość ziarna. Im niższa liczba, tym pas pracuje agresywniej i zostawia wyraźniejszy ślad. Im wyższa granulacja, tym drobniejsze wykończenie. Nie warto jednak przeskakiwać od bardzo grubego ziarna od razu do bardzo drobnego, bo wtedy usunięcie rys po poprzednim etapie może zająć więcej czasu niż cała wcześniejsza obróbka.
W praktyce można przyjąć następujący podział:
- P24–P40 do bardzo agresywnego zbierania materiału, usuwania spoin, rdzy i dużych nierówności,
- P60–P80 do szlifowania zgrubnego i wyrównywania powierzchni,
- P100–P150 do przygotowania pod dalszą obróbkę,
- P180–P240 do wygładzania i delikatniejszego matowienia,
- P320 i drobniejsze do wykańczania, satynowania i pracy wymagającej równego śladu.
Przy drewnie trzeba pamiętać, że zbyt drobna granulacja użyta za wcześnie może „zamknąć” powierzchnię i utrudnić przyjmowanie bejcy lub lakieru. Przy metalu z kolei zbyt grube ziarno może zostawić rysy, których późniejsze usunięcie będzie pracochłonne.
Znaczenie podłoża pasa
Podłoże odpowiada za wytrzymałość, elastyczność i stabilność pasa. To ono decyduje, czy taśma dobrze dopasuje się do kształtu elementu, czy będzie odporna na rozciąganie i czy wytrzyma intensywną pracę na maszynie.
Podłoże papierowe stosuje się głównie tam, gdzie liczy się równa powierzchnia i mniejsze obciążenia. Jest popularne w obróbce drewna, szczególnie przy szerokich pasach i szlifowaniu płaskich elementów.
Podłoże płócienne jest mocniejsze i bardziej elastyczne. Sprawdza się w pracy z metalem, przy krawędziach, profilach, rurach i elementach o nieregularnym kształcie. Jeśli pas ma znosić większe obciążenie, płótno zwykle będzie bezpieczniejszym wyborem.
Podłoża poliestrowe i mieszane stosuje się w trudniejszych warunkach, na przykład przy obróbce na mokro albo tam, gdzie wymagana jest wysoka odporność na zerwanie. Są droższe, ale w produkcji seryjnej często zwracają się dzięki dłuższej żywotności.
Rodzaj nasypu i problem zapychania
Nasyp określa, jak gęsto ziarno ścierne pokrywa powierzchnię pasa. Nasyp pełny oznacza, że ziarna są rozmieszczone bardzo gęsto. Daje to wysoką wydajność przy twardych materiałach, takich jak stal. Przy drewnie żywicznym, aluminium, lakierach lub tworzywach może jednak prowadzić do szybkiego zapychania.
Nasyp otwarty ma więcej przestrzeni pomiędzy ziarnami. Dzięki temu urobek łatwiej się odprowadza, a pas wolniej się zalepia. To ważne szczególnie przy materiałach miękkich, lepkich lub pylących.
Jeżeli podczas pracy pas szybko traci agresywność, robi się gładki i zaczyna bardziej grzać niż szlifować, problemem może być właśnie zapychanie. Wtedy warto zmienić typ nasypu, zastosować pas z powłoką przeciwzalepiającą albo zweryfikować parametry pracy maszyny.
Wymiar pasa i dopasowanie do maszyny
Nawet najlepszy materiał ścierny nie zadziała prawidłowo, jeśli pas będzie miał niewłaściwy wymiar. Kluczowe są długość i szerokość. Zbyt krótki pas może nadmiernie obciążać układ prowadzenia, zbyt długi będzie trudny do napięcia. Nieodpowiednia szerokość może powodować zsuwanie, nierówną pracę albo uszkodzenie elementów maszyny.
Przed zamówieniem trzeba sprawdzić:
- oznaczenie pasa na obecnie używanej taśmie,
- dokumentację techniczną szlifierki,
- zakres regulacji naciągu,
- kierunek pracy, jeśli pas ma oznaczone prowadzenie,
- rodzaj łączenia zalecany przez producenta maszyny.
W przypadku nietypowych urządzeń warto zmierzyć stary pas po rozcięciu i rozłożeniu na płasko. Pomiar „po obwodzie” bez zdejmowania bywa niedokładny, zwłaszcza gdy pas jest już rozciągnięty.
Łączenie pasa bezkońcowego
Miejsce łączenia ma większe znaczenie, niż wielu użytkowników zakłada. Źle wykonane połączenie może powodować bicie, hałas, ślady na powierzchni i szybsze pękanie. W pasach do precyzyjnego wykańczania łączenie powinno być możliwie płaskie i stabilne.
Najczęściej stosuje się połączenia zakładkowe, czołowe z taśmą wzmacniającą albo specjalne łączenia dostosowane do pracy w określonym kierunku. Przy obróbce drewna, lakierów i powierzchni dekoracyjnych jakość łączenia jest szczególnie istotna, bo każde uderzenie może zostać widoczne na materiale.
Jeśli pas pęka zawsze w tym samym miejscu, problem nie musi wynikać wyłącznie z jakości produktu. Przyczyną może być także za duży naciąg, zużyte rolki, niewłaściwe prowadzenie albo zbyt mała średnica koła roboczego.
Jak dobrać pas do konkretnego zastosowania?
Przy obróbce stali konstrukcyjnej zwykle dobrze sprawdzają się pasy z ziarnem cyrkonowym lub ceramicznym. Do usuwania spoin warto wybrać grubszą granulację i mocne podłoże płócienne. Przy wykańczaniu powierzchni lepiej przejść na drobniejsze ziarno i stabilny, równy pas.
Do stali nierdzewnej warto stosować pasy odporne na temperaturę, najlepiej z ziarnem ceramicznym lub specjalnymi dodatkami chłodzącymi. Przegrzanie nierdzewki może prowadzić do przebarwień i pogorszenia odporności korozyjnej, dlatego nie należy pracować z nadmiernym naciskiem.
Przy drewnie kluczowe są granulacja, typ nasypu i odporność na zapychanie. Do kalibracji stosuje się ziarna grubsze, a przed lakierowaniem drobniejsze. Nie należy jednak przesadzać z wygładzaniem, jeśli powierzchnia ma dobrze przyjąć powłokę.
Przy aluminium i metalach nieżelaznych problemem jest zalepianie pasa. Warto wybierać taśmy z otwartym nasypem, powłoką ograniczającą przywieranie urobku albo ziarnem dobranym do miękkich metali.
Najczęstsze błędy przy wyborze pasa
W wielu warsztatach pas dobiera się dopiero wtedy, gdy poprzedni „jakoś działał”. To ryzykowne podejście, bo podobny wygląd nie oznacza tych samych parametrów. Dwa pasy o tej samej granulacji mogą pracować zupełnie inaczej, jeśli mają inne ziarno, podłoże i nasyp.
Najczęstsze błędy to:
- wybór zbyt drobnej granulacji do zgrubnego szlifowania,
- stosowanie pasów do drewna przy intensywnej obróbce metalu,
- ignorowanie prędkości maszyny,
- zbyt mocny nacisk zamiast dobrania agresywniejszego ziarna,
- praca zużytym pasem, który bardziej nagrzewa niż skrawa,
- kupowanie pasa wyłącznie według ceny,
- brak kontroli rolek, naciągu i prowadzenia taśmy.
Dobrze dobrany pas powinien pracować spokojnie, równomiernie i bez nadmiernego grzania materiału. Jeśli operator musi stale zwiększać nacisk, to zwykle znak, że taśma jest zużyta albo nie pasuje do zadania.
Kiedy warto skonsultować dobór pasa?
Konsultacja ma sens wtedy, gdy obróbka jest powtarzalna, koszt błędu wysoki albo materiał sprawia problemy. Dotyczy to zwłaszcza produkcji seryjnej, szlifowania stali nierdzewnej, elementów dekoracyjnych, aluminium oraz detali, które muszą mieć powtarzalną chropowatość powierzchni.
Warto przygotować wtedy kilka informacji: rodzaj materiału, wymiary pasa, typ maszyny, aktualnie używaną granulację, oczekiwany efekt i problem, który pojawia się podczas pracy. Dzięki temu dobór nie opiera się na zgadywaniu, lecz na konkretnych parametrach procesu. W przypadku rozwiązań takich jak pasy bezkońcowe THC szczególne znaczenie ma nie tylko sam wymiar taśmy, ale również typ ziarna, podłoże, sposób łączenia oraz dopasowanie pasa do obrabianego materiału.
Podsumowanie
Właściwy pas bezkońcowy to taki, który pasuje do materiału, maszyny i oczekiwanego efektu. Trzeba uwzględnić rodzaj ziarna, granulację, podłoże, nasyp, wymiar oraz jakość łączenia. Dopiero połączenie tych elementów daje przewidywalny rezultat.
Najlepszym punktem wyjścia nie jest pytanie „jaki pas jest najmocniejszy?”, lecz „co dokładnie chcę osiągnąć na tej powierzchni?”. Inny pas wybierzesz do szybkiego zbierania spoin, inny do satynowania stali nierdzewnej, a jeszcze inny do przygotowania drewna pod lakier. Im dokładniej określisz warunki pracy, tym mniejsze ryzyko nietrafionego zakupu, przestojów i niepotrzebnych strat materiału.
Artykuł sponsorowany

Piszemy o wszystkim co związanie jest z aranżacją domów i ogrodów. Inspirujemy i dajemy możliwość współtworzenia naszego serwisu.